Технологии литья, подходящие для различных металлических материалов
2026-10-27
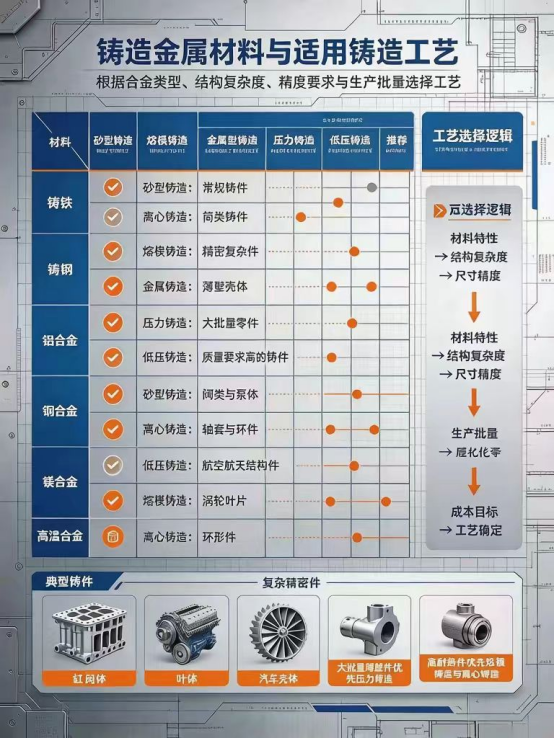
I. Чугун (серый чугун, сфероидальный чугун, вермикулярный чугун, ковкий чугун)
1. Литье в песчаные формы (влажные формы, сухие песчаные формы)
Наиболее подходящий и предпочтительный вариант
Преимущества: умеренная температура заливки, хорошая текучесть, небольшая усадка, подходящая воздухопроницаемость и уступчивость песчаной формы, минимальная стоимость. Подходит для крупных деталей, корпусов, станин станков, картеров коленчатого вала.
Применение: большинство обычных чугунных деталей, серийные универсальные отливки.
2. Литье в чугунные формы, покрытые песком (специально для колес и коленчатых валов)
Идеально подходит для сфероидального чугуна и вермикулярного чугуна
Преимущества: быстрая скорость охлаждения, утончение кристаллов, высокая округлость графита, предотвращение подкожных пор и рыхлости; подходит для прецизионных вращающихся деталей, подвергающихся нагрузкам, таких как колеса, маховики и коленчатые валы.
3. Литье в металлические формы
С осторожностью применять чугун: чугун имеет большую усадку и склонен к белому хрупкому отколу, поэтому его следует использовать только для небольших тонкостенных деталей в течение короткого времени.
4. Точное литье по выплавляемым моделям, литье под давлением
Чугун практически не используется: несмотря на хорошую текучесть, он склонен к прилипанию к форме, требует высокой температуры заливки и неэкономичен.
II. Стальные отливки (углеродистая сталь, низколегированная сталь, высокомарганцевая сталь)
1. Литье в песчаные формы с использованием натриевого стекла/смолы [единственный основной метод]
Сталь обладает высокой температурой плавления, значительной усадкой и склонностью к образованию термических трещин; песчаные формы имеют высокую термостойкость и хорошую пластичность, что позволяет им противостоять воздействию высоких температур расплавленной стали, предотвращая прилипание песка и образование термических трещин.
Смола подходит для литья крупных деталей, таких как порталы прокатных станов, корпуса клапанов и износостойкие детали для горнодобывающей промышленности.
2. Точное литье по выплавляемым моделям
Подходит для небольших прецизионных стальных отливок: мелких деталей клапанов, комплектующих для режущего инструмента, нестандартных деталей с небольшой нагрузкой, требующих высокой точности размеров.
Не рекомендуется/используется редко: литье в металлические формы, литье под давлением, литье в железные формы, покрытые песком.
Слишком высокая температура расплавленной стали может привести к выжиганию металлических форм и высокой частоте возникновения термических трещин.
III. Литье алюминиевых сплавов (преимущественно ZL101A и кремниево-алюминиевые сплавы, наибольший объем использования)
1. Литье под действием силы тяжести в металлических формах (наклонная заливка + выравнивание после заливки): предпочтительный метод
Расплав алюминия обладает хорошей текучестью и низкой температурой плавления, металлическая форма быстро остывает, что обеспечивает плотную структуру и высокую прочность; стандартный процесс для крышек цилиндров, корпусов и стержневых деталей.
2. Литье под низким давлением: подходит для алюминиевых сплавов, выдерживающих давление (колесные диски, трубопроводы, радиаторы); плавное заполнение формы снизу вверх, минимальная усадка, оптимальная герметичность.
3. Литье под давлением: наиболее подходит для сплавов Al-Si; для крупносерийного производства тонкостенных корпусов и мелких автомобильных деталей; чрезвычайно высокая эффективность.
4. Литье в песчаные формы: применяется только для крупных нестандартных деталей, а также для единичных изделий и мелких партий; точность относительно низкая.
5. Литье по выплавляемым моделям: подходит для небольших сложных прецизионных алюминиевых отливок.
IV. Литье медных сплавов (латунь, оловянная бронза, фосфорная бронза, медь)
1. Литье в песчаные формы: крупные медные втулки, крупные трубные фитинги; для оловянной бронзы предпочтительно литье в песчаные формы из-за хороших литейных характеристик.
2. Литье в металлические формы: малые и средние подшипниковые втулки, вкладыши; кристаллическая структура плотная, повышенная износостойкость.
3. Центробежное литье подходит для медных втулок и подшипниковых втулок: центробежная сила обеспечивает активный вынос шлака, последовательное затвердевание, отсутствие усадочных пустот и пористости; это универсальный процесс в отрасли производства износостойких вкладышей.
4. Литье под давлением: латунь подходит для литья под давлением, например, для изготовления тонкостенных металлических деталей.
V. Магниевые сплавы
1. Преимущественно литье под давлением: магниевые сплавы чрезвычайно легко окисляются и воспламеняются; герметичная камера для литья под давлением изолирует их от воздуха, что делает этот метод подходящим для массового производства корпусов электроники (3C) и мелких автомобильных деталей.
2. Литье под низким давлением: подходит для высококачественных несущих конструкционных деталей из магниевых сплавов.
3. Литье в песчаные формы используется крайне редко: магниевые сплавы очень легко окисляются, образуют включения и воспламеняются, а затраты на защиту при плавке слишком высоки.
VI. Титановые сплавы
Применимо только: прецизионное литье по выплавляемым моделям в вакууме
Титановые сплавы обладают крайне высокой химической активностью; при высоких температурах они вступают в химическую реакцию с песком и обычными металлами, поэтому литье должно производиться в вакуумной среде с использованием керамических форм. Этот метод предназначен исключительно для авиационных лопаток и конструкционных деталей; с помощью других технологий их невозможно изготовить.
Технические ограничения по материалам и технологиям
1. Чуруптактический чугун ни в коем случае нельзя лить непосредственно в формы из обычных металлов: быстрое охлаждение приводит к образованию белого графита, что делает материал непригодным для использования; поэтому используются железные формы, покрытые песком, для замедления скорости охлаждения.
2. При литье стали строго запрещается использовать металлические формы при низких температурах: сильная усадка приводит к разрыву отливок, а также к массовому образованию термических трещин.
3. При литье алюминиевых сплавов следует с осторожностью использовать формы из сухого и толстого песка: слишком медленное охлаждение приводит к образованию крупных кристаллов и значительному снижению механической прочности.