Прецизионное литьё нержавеющей стали: цены 2026 – Завод
2026-09-22
Если вы ищете актуальные данные по запросу Прецизионное литьё нержавеющей стали: цены 2026 – Завод, то, скорее всего, вы уже устали от маркетинговой шелухи. Рынок изменился. То, что работало в 2023 году, сегодня выглядит как архаизм. Мы не будем пересказывать учебники по материаловедению. Вместо этого мы разберем реальную экономику процесса, скрытые риски импортозамещения и то, почему цена за килограмм готового изделия в этом году может вас неприятно удивить — или, наоборот, порадовать, если вы знаете, где искать.
Почему старые прайс-листы больше не работают
Давайте будем честны: большинство компаний, предлагающих услуги литья по выплавляемым моделям (ЛВМ), до сих пор используют калькуляции, основанные на докризисных ценах на энергоносители и логистику. Это ошибка. В 2026 году структура себестоимости прецизионного литья нержавеющей стали в России претерпела фундаментальные изменения.
Главный драйвер роста — не сырье. Многие ошибочно полагают, что проблема в стоимости феррохрома или никеля. Да, металлы подорожали, но их доля в финальной цене сложной детали составляет лишь 30-40%. Настоящий удар пришелся на технологические материалы и оборудование.
Воски для создания моделей, керамические массы и связующие агенты. Раньше 80% этого ассортимента поставлялось из Европы. Сегодня цепочки поставок перестроены на Азию и внутреннее производство. Но качество? Вот тут кроется первый подводный камень. Дешевый аналог связующего из Юго-Восточной Азии может дать отличную поверхность модели, но привести к микротрещинам при прокалке формы. И вы узнаете об этом только после отливки, когда деталь уже забракована.
Поэтому, запрашивая коммерческое предложение у завода, смотрите не только на цену за килограмм. Спросите о проценте брака в партии. Если он выше 5-7% для сложных узлов, низкая цена иллюзорна. Вы заплатите за переделки.
Реальная стоимость в 2026 году: цифры без прикрас
Чтобы дать вам ориентир, мы проанализировали закрытые данные нескольких крупных литейных производств в Центральной России и на Урале. Цены указаны за готовое изделие после механической обработки (галтовка, отрезка питателей), но без финишной полировки или термообработки.
| Тип сплава / Марка стали | Сложность детали (Коэфф.) | Средняя цена за кг (руб., с НДС) | Минимальная партия |
|---|---|---|---|
| 12Х18Н10Т (Аналог AISI 321) | Низкая (простые кронштейны) | 850 – 1 100 | 50 шт. |
| 12Х18Н10Т (Аналог AISI 321) | Высокая (турбинные лопатки, сложные каналы) | 1 400 – 1 900 | 20 шт. |
| 08Х18Н10 (Аналог AISI 304) | Средняя (корпуса насосов, фитинги) | 900 – 1 250 | 100 шт. |
| 20Х23Н18 (Жаропрочные) | Высокая | 2 100 – 2 800 | 10 шт. |
| 110Х13 (Мартенситные) | Средняя (ножи, элементы запорной арматуры) | 1 050 – 1 400 | 50 шт. |
Обратите внимание на разброс цен. Он зависит не от жадности производителя, а от выхода годного литья. Чем сложнее геометрия, тем больше металла уходит в литниковую систему. В прецизионном литье коэффициент использования металла часто составляет всего 40-50%. Остальное — в переплав.
Важный нюанс: многие заводы сейчас предлагают скидку до 15% при заказе «сырых» отливок (без удаления питателей). Если у вас есть свой участок галтовки или пескоструйной обработки, это может быть выгодно. Но если нет — посчитайте затраты на ручной труд. В 2026 году стоимость квалифицированного слесаря-литейщика выросла опережающими темпами.
Импортозамещение: миф или реальность для прецизионного литья?
Этот вопрос звучит в каждом переговорном кабинете. Может ли российский завод заменить европейского поставщика? Короткий ответ: да, но с оговорками.
Для стандартных деталей пищевой промышленности, общемашиностроительных фитингов и элементов декора качество российского ЛВМ достигло паритета с Китаем и вплотную приблизилось к среднему европейскому уровню. Оборудование, которое закупалось в последние три года (часто через параллельный импорт или локализованное в РФ/СНГ), позволяет держать допуски вплоть до 0.05-0.1 мм на длине до 100 мм.
Однако, есть область, где мы все еще отстаем. Это сверхсложные тонкостенные детали для аэрокосмической отрасли и высокоточной медицины. Здесь критична чистота поверхности и отсутствие микропористости. Российские технологии вакуумирования форм и контроля температуры расплава улучшились, но стабильность от партии к партии все еще ниже, чем у лидеров рынка из Германии или Японии.
Что это значит для вас? Если вы производите медицинские импланты или детали для газовых турбин, требуйте расширенного сертификата качества на каждую партию. Не верьте на слово. Настаивайте на рентгеновском контроле выборочных образцов. Это увеличит срок изготовления на 3-5 дней, но спасет вашу репутацию.
Скрытые угрозы: на что не обращают внимания заказчики
Я хочу выделить проблему, о которой редко пишут в рекламных буклетах. Это деградация модельного инструмента.
В прецизионном литье основа всего — мастер-модель и рабочие силиконовые или металлические формы для восковки. Из-за санкций доступ к высококачественным инструментальным сталям и специализированным полимерам для 3D-печати мастер-моделей ограничен. Некоторые заводы экономят, используя более дешевые аналоги.
Результат? После 500-700 циклов литья геометрия восковой модели начинает «плыть». Линейные размеры меняются на доли миллиметра. Для обычной трубы это не страшно. Для сопрягаемой детали с резьбой или посадочным местом под подшипник — это катастрофа.
Совет эксперта: при заключении договора с заводом пропишите пункт о периодической проверке геометрии мастер-модели. Требуйте предоставления отчетов об износе инструмента каждые 1000 отливок. Если завод отказывается — бегите. Они либо не контролируют процесс, либо экономят на вашем будущем браке.
Как выбрать завод в 2026 году: чек-лист для прагматика
Рынок перенасыщен предложениями. Как отфильтровать посредников от реальных производителей? В эпоху цифрового шума это сложнее, чем кажется. Многие «заводы» на самом деле являются офисами продаж, которые размещают заказы на мелких частных литейках. Это увеличивает цену и снижает контроль качества.
- Запросите видео с производства. Не красивое промо-видео с дрона, а живую трансляцию или запись с цеха. Попросите показать участок сборки пакетов моделей и участок прокалки форм. Если вам отказывают или присылают стоковые фото — это красный флаг.
- Проверьте наличие собственной лаборатории. Спектральный анализ каждой плавки — это обязательный стандарт. Если завод покупает готовый металл у сторонних поставщиков без входного контроля, риск получения некондиционного сплава возрастает в разы. В 2026 году участились случаи поставки нержавейки с повышенным содержанием серы, что делает сталь хрупкой.
- Оцените скорость реакции на запрос. Прецизионное литье — это инженерная услуга. Если менеджер не задает вам уточняющих вопросов о чертежах, допусках и условиях эксплуатации детали, он не профессионал. Хороший технолог всегда спросит: «Где будет работать эта деталь? Какая нагрузка? Есть ли агрессивная среда?».
- Локация имеет значение. Логистика внутри России стала дороже и непредсказуемее. Выбирайте завод в вашем федеральном округе, если это возможно. Перевозка хрупких керамических форм или готовых деталей через всю страну — это риск боя и дополнительных затрат на упаковку.
Технологические тренды, влияющие на цену
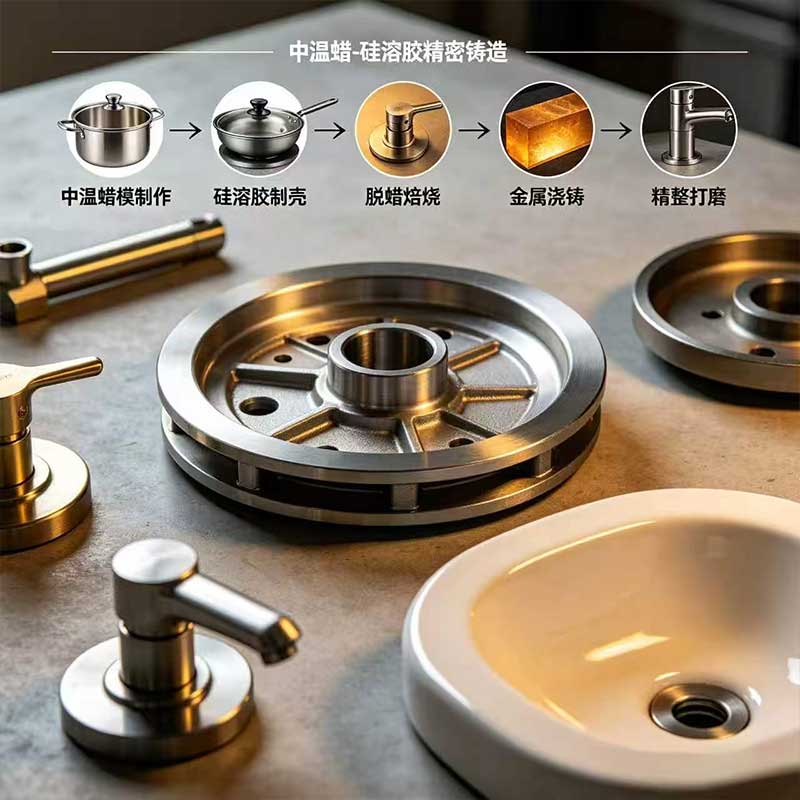
Не стоит игнорировать влияние новых технологий на ценообразование. В 2025-2026 годах несколько ведущих российских заводов внедрили гибридные системы: 3D-печать песчаных форм для крупных деталей и традиционное ЛВМ для мелких.
Это позволило снизить стоимость крупных корпусных деталей из нержавеющей стали на 20-30%. Если ваша деталь весит более 5 кг, уточните, может ли завод изготовить её по технологии прямой печати формы, а не классического ЛВМ. Это может быть дешевле и быстрее, так как исключается этап изготовления восковых моделей.
Также растет популярность аддитивного производства мастер-моделей из фотополимеров. Это ускоряет подготовку производства с 3-4 недель до 3-5 дней. Но будьте внимательны: фотополимер должен быть термостойким и оставлять минимальное количество золы при выжигании. Иначе поры в керамике обеспечены.
Юридические и финансовые аспекты сотрудничества
Работа с российскими промышленными предприятиями в текущих условиях требует особой тщательности в договоре. Стандартные шаблоны больше не работают.
Во-первых, фиксируйте цену в рублях, но привязывайте её к биржевым котировкам на никель и хром, если объем заказа превышает 1 тонну. Это защитит обе стороны от резких скачков рынка. Заводы охотно идут на такие схемы, так как это снижает их риски хеджирования.
Во-вторых, четко регламентируйте сроки. В 2026 году проблемы с поставками комплектующих для печей и насосов могут вызывать простои. Пропишите штрафы за просрочку, но также оставьте заводу право на форс-мажор, связанный с перебоями в энергоснабжении или поставками критических материалов (например, импортных связующих).
В-третьих, гарантия. На прецизионное литье стандартная гарантия — 6-12 месяцев на отсутствие скрытых дефектов (трещин, раковин), проявляющихся в процессе эксплуатации. Не соглашайтесь на формулировку «гарантия только на соответствие чертежу на момент отгрузки». Дефекты литья часто проявляются позже, под нагрузкой.
Что делать, если партия бракованная?
Ситуация неприятная, но случается. Главное — не начинать скандал, а включить протокол расследования. Требуйте акт дефектации. Разберитесь в причине: это нарушение технологии литья (вина завода) или ошибка в конструкторской документации (ваша вина)?
Частая ошибка конструкторов — слишком резкие переходы сечений в деталях из нержавейки. Это приводит к усадочным трещинам. Опытный заводской технолог должен был указать вам на это на этапе согласования. Если он молчал — ответственность разделяется. Если указал, а вы настояли на своем варианте — платить за переделку придется вам.
Поэтому, мой совет: на этапе подготовки производства платите за консультацию технолога. Это стоит копейки по сравнению со стоимостью бракованной партии.
Прогноз рынка до конца 2026 года
Чего ждать дальше? Я прогнозирую дальнейшую консолидацию рынка. Мелкие литейные цеха, не способные инвестировать в современную лабораторию и экологические фильтры, будут вытеснены крупными игроками или уйдут в нишу сверхмалых серий «гаражного» типа.
Цены на прецизионное литье нержавеющей стали стабилизируются во втором полугодии 2026 года, но не снизятся. Инфляция издержек на персонал и обслуживание оборудования будет компенсировать возможное удешевление логистики.
Ключевым фактором конкуренции станет не цена, а сервис и прозрачность. Заводы, которые предоставят клиентам онлайн-доступ к статусу заказа, фотоотчеты с каждого этапа (восковка, сборка, литье, очистка), заберут львиную долю рынка среднего и крупного бизнеса.
Если вы планируете долгосрочное сотрудничество, выбирайте партнера, который инвестирует в IT-инфраструктуру и открытость. В мире, где доверие стало самым дорогим ресурсом, прозрачность производства — это лучшая валюта.
И напоследок: не бойтесь задавать неудобные вопросы. Спрашивайте про происхождение шихты, про возраст печей, про квалификацию мастеров. Реальный производитель гордится своими процессами и охотно расскажет о них. Посредник начнет юлить.
Рынок прецизионного литья в России жив, развивается и становится более зрелым. Но он прощает ошибки только тем, кто понимает суть процесса, а не просто смотрит на цифру в счете. Будьте внимательны, требовательны и прагматичны. Удачи в ваших проектах.