Методы контроля шероховатости поверхности Ra при литье по выплавляемым моделям
2026-10-15
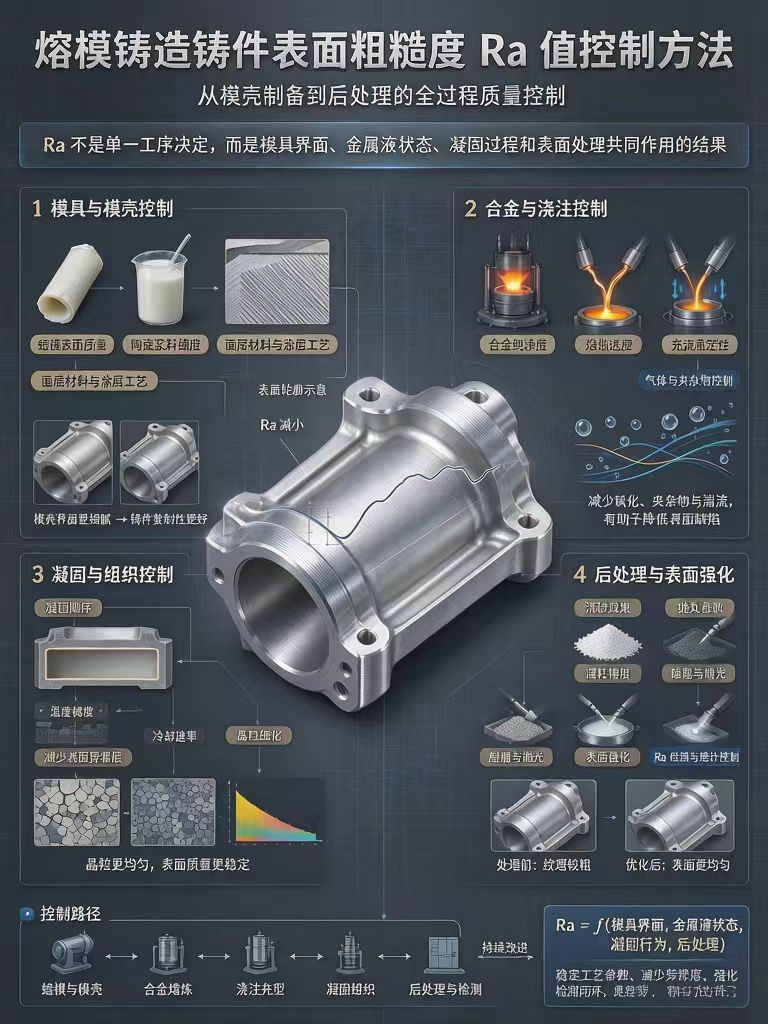
В области прецизионного литья по выплавляемым моделям значение шероховатости поверхности Ra является ключевым показателем качества отливки, напрямую определяющим последующую полировку, припуски на механическую обработку, точность герметизации и срок службы. Особенно это актуально для насосов, клапанов, гидравлических компонентов и прецизионных механических деталей. По сравнению с традиционными процессами литья, прецизионное литье с использованием среднетемпературного воскового кремнеземного золя обладает превосходными преимуществами в формировании поверхности, обеспечивая стабильное получение высокоглянцевых отливок с Ra от 3,2 мкм до 6,3 мкм. Однако для достижения стабильного серийного производства и устранения дефектов поверхности, таких как точечная коррозия, песчаные следы и линии текучести, требуется тщательный контроль параметров на протяжении всего процесса, от изготовления восковых моделей и подготовки оболочек до плавки, литья и постобработки. Компания Hubei Rosewell много лет занимается технологией прецизионного литья с использованием кремнеземного золя и разработала зрелую, систематическую схему контроля значения Ra, эффективно улучшающую качество поверхности и стабильность серийного производства отливок.
Изготовление восковой модели — это первый фундаментальный этап в контроле значения Ra отливок; текстура поверхности отливки будет в точности повторять состояние поверхности восковой модели. Воск, используемый при средних температурах, обладает стабильной усадкой и гладкой поверхностью, что делает его предпочтительным сырьем для высокоточных отливок. Однако, если восковая модель имеет заусенцы, царапины, масляные пятна или выступающие частицы, это напрямую приведет к дефектам поверхности отливки после последующей заливки. Компания Hubei Rosewell строго контролирует процесс производства восковых моделей, стандартизируя параметры температуры впрыска, давления и времени охлаждения. После формовки квалифицированный персонал тщательно ремонтирует и полирует модель, используя нейтральный процесс очистки для удаления масла и примесей с поверхности восковой модели, обеспечивая гладкую и ровную поверхность. Это устраняет первоначальные дефекты шероховатости, закладывая прочную основу для отливок с низким значением Ra.
Процесс изготовления оболочки из кремнеземного золя является ключевым этапом, определяющим конечное значение Ra отливки. Соотношение компонентов поверхностного слоя, процесс нанесения покрытия и условия сушки напрямую влияют на гладкость внутренней полости оболочки. Как критически важный слой, непосредственно контактирующий с расплавленным металлом, поверхностный слой требует точного соотношения мелкозернистого циркониевого песка и высокочистого кремнеземного золя, а также специального смачивающего агента и пеногасителя, и тщательного перемешивания для устранения пузырьков воздуха и агломерации частиц в суспензии. В цехе используется беспыльная установка для изготовления оболочек с постоянной температурой и влажностью, строго контролирующая температуру, влажность и время сушки каждого слоя оболочки, чтобы предотвратить отслаивание поверхности, трещины и накопление частиц. Стандартизированные методы ручного нанесения покрытия обеспечивают равномерный, гладкий поверхностный слой без перепадов толщины, избегая песчаных ямок, ряби и чрезмерной шероховатости отливок, вызванной шероховатостью оболочек. Этот процесс позволяет стабильно достигать низких значений Ra для высококачественных отливок.
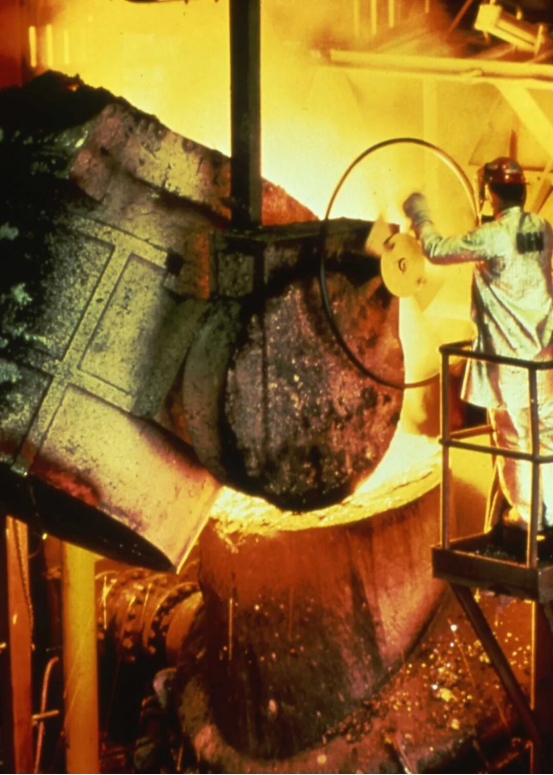
Контроль параметров плавления и литья является важнейшим дополнением к оптимизации качества поверхности. Чрезмерно высокие температуры литья могут вызывать эрозию и коррозию поверхности оболочки, приводя к образованию точечных повреждений и текстуре «апельсиновой корки» на поверхности отливки; чрезмерно низкие температуры приводят к ухудшению текучести расплавленного металла, легко вызывая холодные спайки и следы текучести, что значительно увеличивает значение Ra. Компания Hubei Rosewell точно подбирает температуру плавления, скорость литья и температуру предварительного нагрева оболочки в соответствии с характеристиками различных материалов, таких как нержавеющая сталь 304, 316 и углеродистая сталь, обеспечивая плавное заполнение полости расплавленным металлом, полное воспроизведение гладкой внутренней поверхности оболочки и эффективное предотвращение различных дефектов поверхности, возникающих в процессе литья.
Наконец, усовершенствованная постобработка и контроль готовой продукции закрепляют эффект контроля значения Ra. После извлечения из формы отливки подвергаются гибкой пескоструйной обработке и прецизионной полировке для удаления небольшого количества оксидной окалины и незначительных дефектов поверхности без ущерба для исходной точности формования. Одновременно с этим, для выборочного контроля каждой партии и ведения учета используется профессиональный прибор для измерения шероховатости поверхности, обеспечивающий своевременную доработку и исправление нестандартной или не соответствующей допускам продукции. Эта комплексная замкнутая система управления гарантирует равномерную и стабильную шероховатость поверхности корпусов клапанов, гидравлических корпусов и прецизионных отливок сельскохозяйственной техники, производимых компанией Hubei Roswell, что значительно снижает затраты на механическую обработку и идеально соответствует стандартам сборки высокотехнологичного оборудования и закупок по российским стандартам внешней торговли.
В целом, контроль значения Ra в литье по выплавляемым моделям — это не оптимизация одного процесса, а тщательное управление всем процессом, от финишной обработки восковых моделей и изготовления оболочек из кремнеземного золя до точного литья и постобработки. Компания Hubei Roswell постоянно совершенствует параметры процесса среднетемпературного литья из восковых моделей и кремнеземного золя, строго контролируя качество поверхности отливок за счет стандартизированного и усовершенствованного производства, предоставляя клиентам как внутри страны, так и за рубежом услуги высокоглянцевого, высокоточного и высокостабильного литья.