Есть ли предел снижению цен на литье?
2026-10-09
Взгляд изнутри литейной отрасли: реалии производства
Суть проблемы: заказчик требует снизить цену еще на 5%. Хорошо, но скажите: на чем именно мы будем экономить?
За годы общения с владельцами литейных предприятий и техническими руководителями по вопросам ценообразования выявился ряд повторяющихся тем. Вкратце ситуация выглядит так:
Владелец говорит: «Заказчик сообщил о новом снижении цен — еще на 5% в этом году».
Технический руководитель спрашивает: «Снова снижать цену?»
«Если мы этого не сделаем, они уйдут к другому поставщику».
Технический руководитель делает паузу: «Мы можем снизить цену, но скажите — за счет чего?»
Перейти на более дешевую шихту? Использовать меньше связующего? Сократить цикл термообработки? Пропустить несколько этапов контроля? Или уволить еще пару рабочих?
Это не дословная запись разговора на конкретном заводе, а отражение общей проблемы, с которой я сталкивался в самых разных проектах. Хотя цены остаются предметом переговоров, требования к чертежам, материалам, дефектоскопии, графикам поставок и ответственности за качество ничуть не смягчаются.
И в итоге эта проблема ложится на плечи технологов:
Если цена снижается еще на 5%, то за счет чего именно должна быть обеспечена экономия производственных затрат?
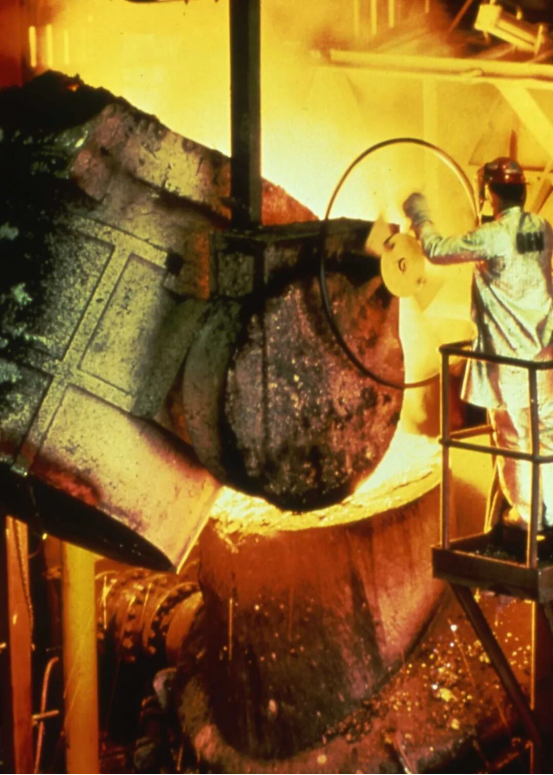
I. 153 сигнала о нарушениях: почему специалистам литейной отрасли стоит обратить на это внимание
6 сентября телеканал CCTV сообщил о ходе первой в своем роде кампании по проверке качества продукции.
В конце июля аппарат Национальной руководящей группы по координации и содействию созданию «державы, сильной в области качества» (National Leading Group for Coordinating and Promoting the Building of a Quality-Strong Nation) совместно с профильными ведомствами провел проверки качества в провинциях Гуандун, Цзянсу, Чжэцзян и Шаньдун. Все 153 сигнала о возможных нарушениях, выявленных в ходе этого первого этапа, были переданы местным органам власти для принятия мер. Особое внимание в ходе проверок уделялось рискам для качества продукции, инженерных решений и услуг, возникающим вследствие «инволюционной» (беспощадной) конкуренции.
В мае этого года Государственное управление по регулированию рынка (SAMR) запустило общенациональную кампанию по борьбе с низкокачественной и дешевой продукцией. Инициатива прямо предусматривала комплексный подход — с использованием механизмов ценового регулирования, надзора за качеством и стандартизации — для противодействия демпингу, недобросовестной конкуренции, низкому качеству изделий и фальсификации результатов испытаний.
Для начала уточним: ни одна из этих инициатив не направлена конкретно против литейной отрасли, и они не означают, что регулирующие органы намерены устанавливать минимальные цены на литье. Снижение цен предприятиями за счет повышения эффективности, внедрения технологических инноваций и грамотного управления считается нормальной конкуренцией.
Регулирующие органы на самом деле нацелены на иную ситуацию: когда цены резко падают без реального снижения издержек, вынуждая компании экономить на материалах, производственных процессах, протоколах испытаний и мерах по обеспечению качества.
Литые изделия относятся именно к той категории продукции, где последствия подобной экономии могут долгое время оставаться скрытыми и проявиться лишь впоследствии.
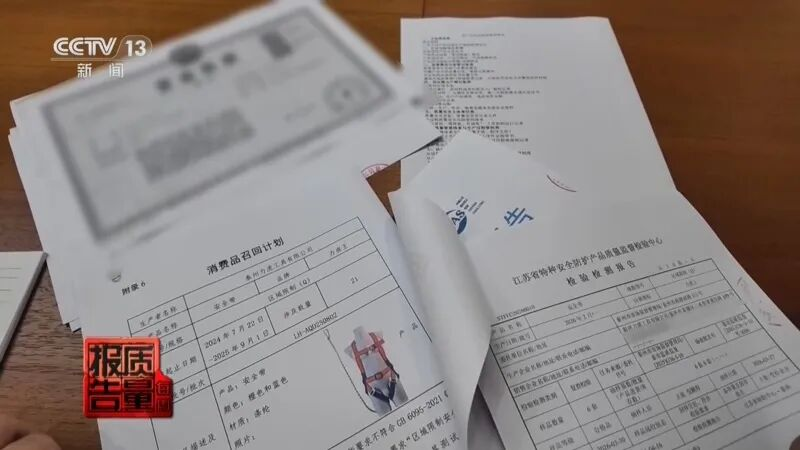
Кадры из программы CCTV «Еженедельный отчет о качестве» (Weekly Quality Report), посвященной первой проверке качества. Источник: CCTV.com, 6 сентября 2026 г.
II. Единой минимальной цены на литье не существует, но у каждого чертежа есть нижний предел себестоимости
Заявления вроде «мы не будем производить высокопрочный чугун дешевле, чем за X юаней за тонну» звучат убедительно, но часто неприменимы к конкретным заказам.
Тонна высокопрочного чугуна — это не просто тонна чугуна: стандартный кронштейн сильно отличается от корпуса клапана высокого давления, а необработанная отливка — от детали, прошедшей прецизионную механическую обработку. Различия в габаритах, составе материала, стандартах контроля (ультразвуковой или рентгенографический контроль), термообработке и требованиях к испытаниям под давлением могут привести к существенной разнице в затратах.
В отрасли не существует единой минимальной цены на литье.
Однако для любого конкретного чертежа — при соблюдении установленных стандартов качества — существует минимальный порог затрат, необходимых для поставки продукции, соответствующей требованиям.
Как только определены характеристики материала, эксплуатационные свойства, размеры, методы дефектоскопии, режимы термообработки, графики поставок и обязательства по качеству, каждый этап — от приемки сырья до отгрузки готовой продукции — влечет за собой расходы на материалы, энергию, оплату труда и управление. Такие факторы, как процент брака, затраты на переделку, отвлечение оборотных средств и риски послепродажного обслуживания, не исчезают бесследно.
Предприятия могут снизить этот нижний порог затрат за счет автоматизации, оптимизации производственного планирования и повышения выхода годной продукции. Для определенных видов изделий использование технологии 3D-печати песчаных форм позволяет исключить расходы, связанные с изготовлением оснастки, сборкой стержней и многократной доработкой литейных форм.
Тем не менее, если цена предложения опускается ниже порога себестоимости, кто-то все равно должен покрыть эту разницу. Владелец бизнеса может согласиться на меньшую прибыль, поставщики — на отсрочку платежа, или же может быть отложено техническое обслуживание оборудования. Однако при дальнейшем снижении цены под угрозой оказывается надежность самого производственного процесса.
Это вопрос простой арифметики.
III. Разница в цене в 1500 юаней: ключевой вопрос для отдела закупок
Для одного и того же чертежа завод А предлагает цену 9000 юаней, а завод Б — 7500 юаней. Нет ничего предосудительного в том, что специалист по закупкам выбирает вариант стоимостью 7500 юаней.
Важно понять другое: за счет чего именно удалось сэкономить эти 1500 юаней? Если поставщик Б может четко обосновать структуру затрат, то низкая цена свидетельствует о высокой конкурентоспособности:
• производство ведется на той же линии, что и выполнение текущих заказов, что минимизирует время на переналадку и простои; • высокий выход годного литья снижает издержки, связанные с браком и переделкой; • отказ от аутсорсинга в пользу собственной обработки исключает лишние операции и дополнительные наценки; • затраты на оснастку уже амортизированы, либо новый техпроцесс вообще не требует специальной оснастки; • более эффективно организованы закупка шихтовых материалов, подготовка формовочной смеси и энергопотребление.
Именно к таким преимуществам в области затрат и должны стремиться производители.
Проблема возникает тогда, когда сам поставщик не может объяснить цену, ограничиваясь лишь туманной формулировкой: «Начальство сказало, что мы можем принять этот заказ по такой цене».
Руководитель может принять решение о снижении маржи, но одно лишь его распоряжение не способно изменить физические законы, которым подчиняется расплавленный чугун. Марки материалов, условия питания отливок, процессы модифицирования и инокулирования, а также режимы термообработки не изменятся сами собой только потому, что отдел продаж хочет получить заказ.
Поэтому при сравнении цен специалисту по закупкам недостаточно иметь на руках три коммерческих предложения — требуется также «пояснение причин разницы в стоимости». В нем должны быть подробно описаны различия в технологических маршрутах, показатели выхода годного, использованные при расчетах, а также требования, остающиеся неизменными, и условия, требующие согласования обеими сторонами.
Низкая цена вызывает доверие лишь тогда, когда понятны причины, лежащие в ее основе.
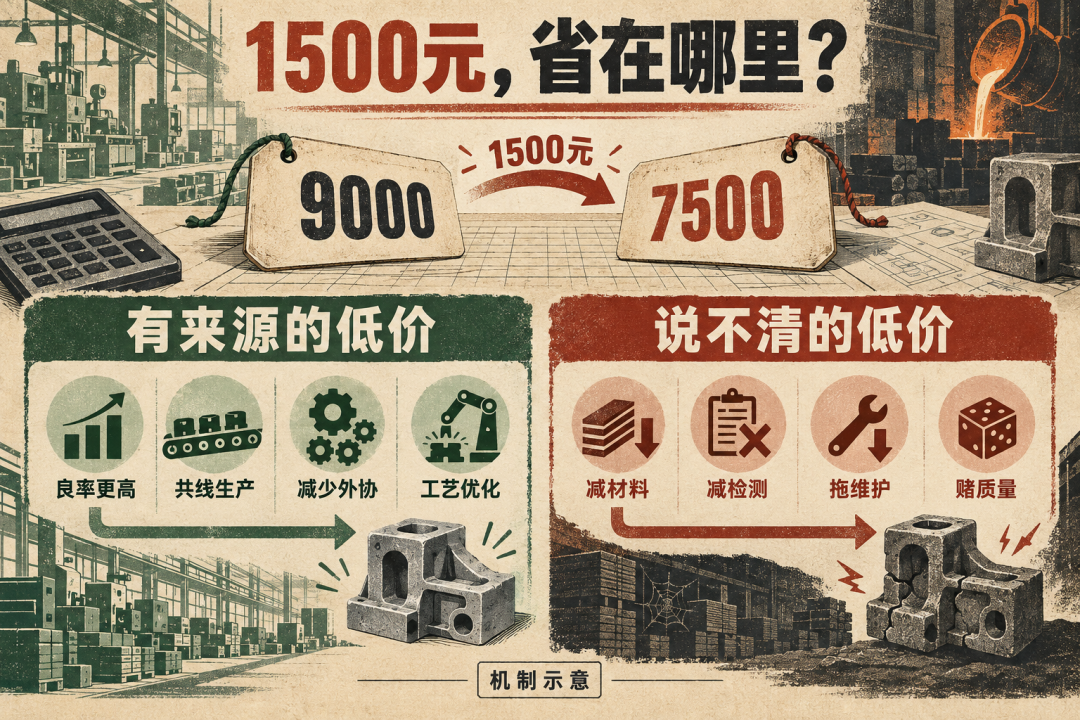
Суть проблемы: дело не в самих низких ценах, а в невозможности объяснить, за счет чего они достигаются.
IV. Скрытые издержки, связанные с дешевым литьем, зачастую обнаруживаются лишь после поставки.
Если обувь сделана некачественно, владелец обычно замечает это уже через несколько дней. Проблема же литых изделий заключается в том, что многие дефекты остаются невидимыми в момент приемки.
Внутренняя усадочная пористость, микротрещины, инородные включения, неоднородность микроструктуры и локальные недостатки эксплуатационных характеристик — некоторые из этих дефектов выявляются только в процессе механической обработки, тогда как другие проявляются лишь после установки детали и некоторого времени ее эксплуатации.
Цена закупки фиксируется при размещении заказа, однако реальные затраты на его реализацию и использование могут быть подсчитаны гораздо позже.
Экономия в 600 юаней на тонне сразу же отражается в отчете о снижении закупочных расходов. В то же время последующие издержки — на сортировку, доработку, повторные поставки, срочную логистику, реализацию корректирующих действий (по методике 8D) и устранение последствий остановки сборочных линий у заказчика — часто «размываются» между отделами качества, производства и послепродажного обслуживания.
Именно поэтому многие владельцы бизнеса с осторожностью берутся за низкомаржинальные заказы на литье. Прибыль от самого заказа невелика, а ответственность за качество остается полной. Одна-единственная партия бракованных изделий может разом перечеркнуть прибыль, накопленную за несколько месяцев.
Отдел закупок добивается снижения цены, литейное предприятие получает заказ — на первый взгляд, цели обеих сторон достигнуты. И лишь когда происходит инцидент, связанный с качеством, приходит осознание: первоначальная экономия и близко не покрывает возникших издержек.
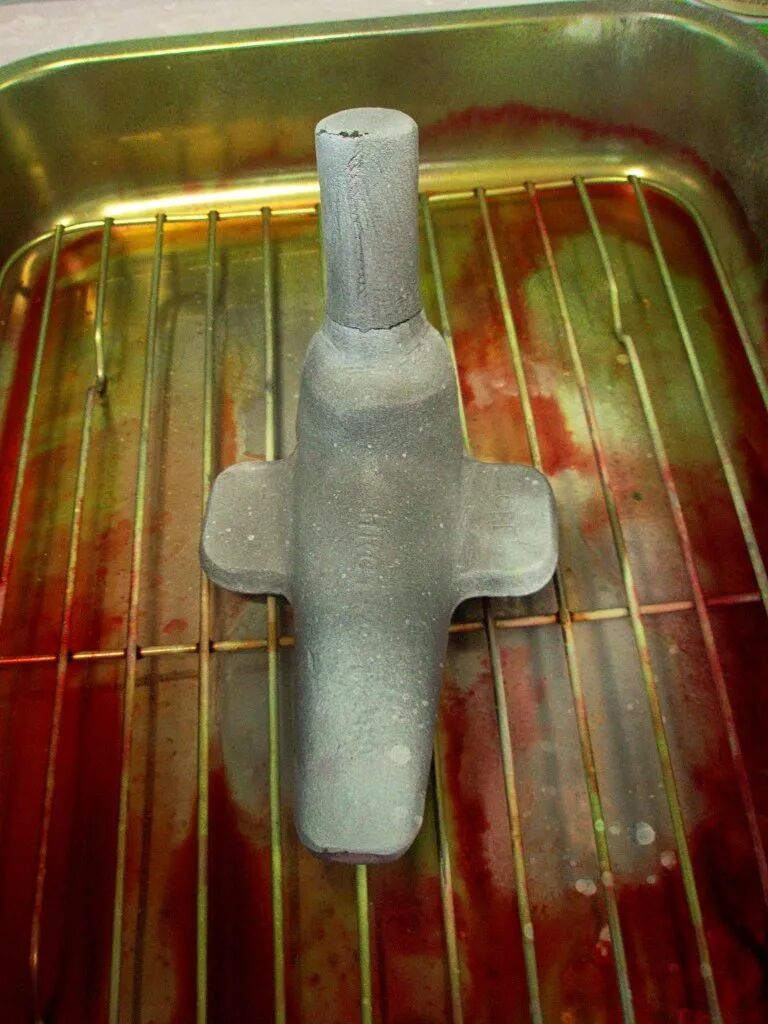
Трещины в стальной отливке, выявленные методом магнитопорошковой дефектоскопии. Источник изображения: K. Krallis / Wikimedia Commons, CC0.
V. Для ежегодного снижения затрат на 5% необходимо перенести фокус внимания с переговоров о цене непосредственно в производственный цех.
Установление ежегодных целевых показателей по снижению затрат имеет свои преимущества: это побуждает поставщиков оптимизировать графики производства, минимизировать отходы и расширять автоматизацию. Значительная часть экономии в автомобильной промышленности была достигнута именно благодаря такому подходу.
Проблема заключается в механическом, повсеместном снижении цен.
От поставщиков часто требуют ежегодного сокращения издержек еще на 5%, даже если конструкция изделия, материалы, допуски и требования к контролю качества остаются неизменными, — и это на фоне дробления заказов и частых запросов на внесение изменений. Если на первых этапах экономии можно добиться за счет совершенствования управления, то где искать резервы для дальнейшего снижения затрат?
По-настоящему эффективное снижение затрат требует совместной работы специалистов по закупкам, инженеров-конструкторов и поставщиков непосредственно на производстве:
• Не является ли установленный допуск более жестким, чем того требуют реальные условия сборки? • Можно ли уменьшить припуски на механическую обработку, сократив тем самым объем заливаемого металла и количество удаляемого материала? • Можно ли объединить несколько песчаных стержней в один, чтобы снизить вероятность ошибок при их установке и уменьшить объем работ по зачистке облоя? • Можно ли консолидировать годовые заказы, чтобы минимизировать переналадку оборудования и простои, характерные для мелкосерийного производства? • Кто несет расходы, связанные с браком литейных форм, остановками производственных линий и необходимостью срочной обработки заказов из-за частых изменений со стороны клиента? • Обязательно ли сразу изготавливать литейную форму промышленного класса для прототипа, или же конструкцию можно сначала проверить с помощью 3D-печати?
После решения этих вопросов цель по снижению затрат на 5% обретает четкую и надежную основу. Отдел закупок обеспечивает долгосрочную экономию, а литейное предприятие избегает рисков, связанных с выполнением заказов на невыгодных условиях.
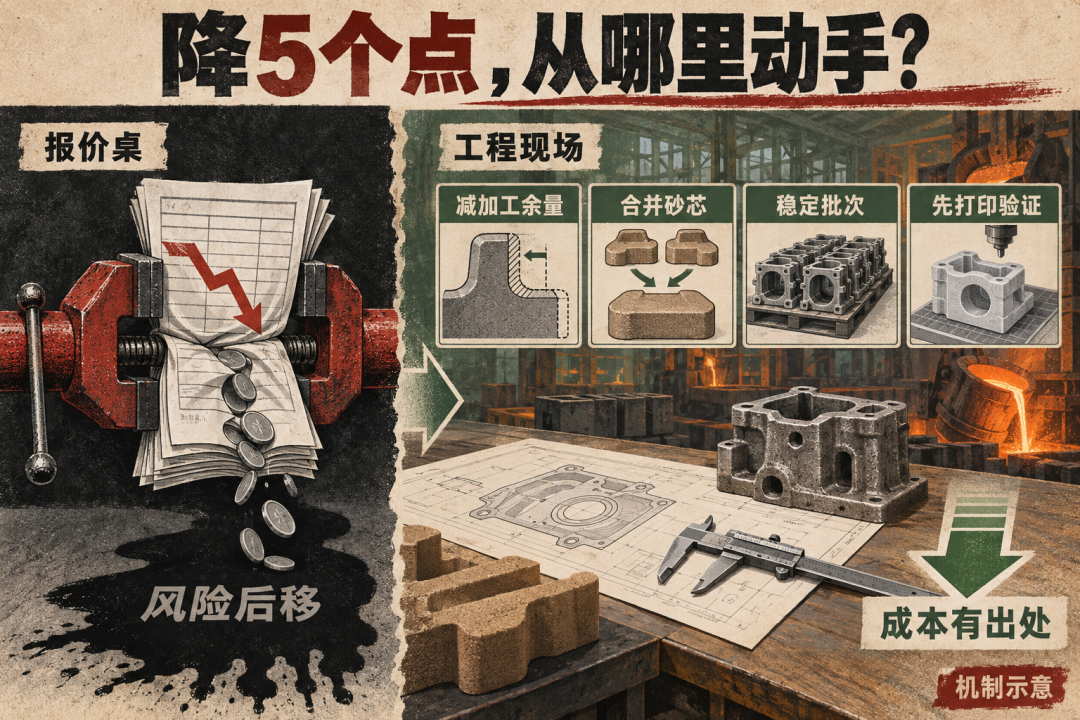
Важное различие: давление на цену за столом переговоров — это не то же самое, что снижение издержек на производстве.
VI. Литейные предприятия должны четко обосновывать свои затраты
Литейные предприятия не могут просто перекладывать всё бремя давления на отдел закупок.
Некоторые заводы из года в год жалуются на то, что заказчики сбивают цены, но при этом не могут четко определить реальную себестоимость каждого изделия. Уровень брака остается неизменно высоким; отсутствует полная статистика по расходу электроэнергии на тонну литья, времени переналадки оснастки или трудозатратам на исправление брака; склады завалены формами, которые не использовались годами; а производство партии всего из 20 изделий по-прежнему организуется с расчетом на серию в 2000 штук.
Не стоит ожидать, что заказчики будут оплачивать подобные непроизводительные расходы.
Вытеснение неэффективных предприятий более эффективными конкурентами — естественная часть рыночной борьбы. Литейные заводы должны соблюдать стандарты качества и одновременно доказывать, что их ценовые предложения — это не просто догадки, взятые с потолка:
Необходимо детализировать затраты на материалы и энергию, амортизацию оснастки и прогнозируемый выход годного литья; разграничивать расходы на испытания, требуемые заказчиком, и издержки, связанные с мелкосерийным производством или внесением срочных изменений в заказ.
Менеджер по продажам, вооруженный такой детализацией, работает гораздо эффективнее, чем тот, кто лишь твердит: «Мы никак не можем выполнить заказ по такой цене».
Без четкого понимания затрат компании трудно отстаивать свою ценовую политику; без точного расчета рентабельности продукции можно столкнуться с ситуацией, когда рост числа заказов и загрузки производства оборачивается лишь увеличением убытков.
VII. Почему я поддерживаю подход «низкие цены на основе обоснованной логики»
Я участвовал в работе центра 3D-печати песчаных форм в Тяньцзине, выполняя заказы на партии всего из 3, 10 или 20 изделий.
При использовании традиционных методов затраты на изготовление форм, стержневых ящиков, создание прототипов и доработку оснастки пришлось бы распределять на очень небольшое количество изделий. Заказчики сочли бы такую цену непомерно высокой, а прибыль литейного предприятия была бы минимальной. Переход на печать песчаных форм непосредственно по 3D-данным позволяет в ряде случаев отказаться от использования стандартной оснастки, а также объединять сложные песчаные стержни в единые элементы, сокращая тем самым количество этапов сборки. Если заказчик вносит изменения в конструкцию, инженеры-технологи могут просто скорректировать цифровые данные и заново распечатать форму, избегая необходимости утилизировать старую оснастку и начинать весь процесс с нуля.
Такой подход подходит не для любого изделия. При стабильных объемах производства и достаточно крупных партиях традиционные формы и автоматизированные линии, как правило, экономически выгоднее, поскольку 3D-печать из песка сопряжена с расходами на материалы, сам процесс печати, удаление песка, логистику и подготовку к литью. Тем не менее, при мелкосерийном производстве подходящих изделий, изготовлении деталей сложной конфигурации или выпуске опытных образцов эта технология действительно позволяет снизить затраты, не жертвуя при этом соответствием проектной документации или стандартами качества.
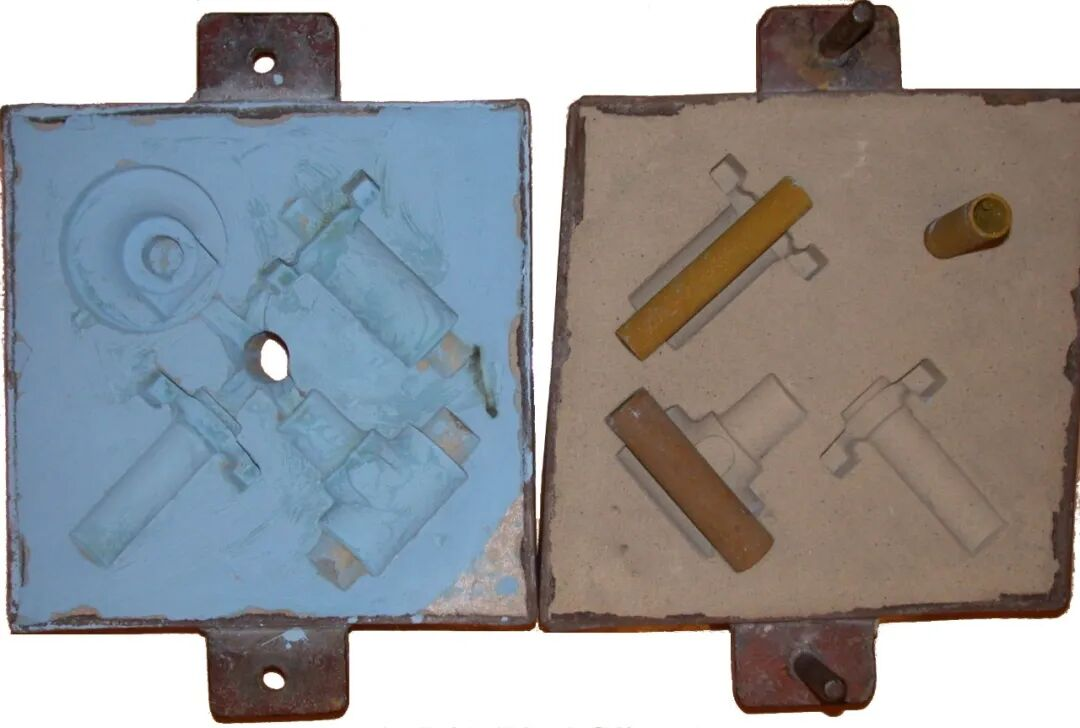
Фотографии песчаных форм и стержней. Источник изображения: Glenn McKechnie / Wikimedia Commons, CC BY-SA 2.0.
Чем чаще мы видим столь низкие цены, тем сильнее становится производственный сектор. Компаниям следует конкурировать в таких областях, как выход годной продукции, эффективность процессов, сроки поставки и цифровизация, одновременно устраняя потери, простои, излишки запасов и бесконечные попытки найти решение методом проб и ошибок.
Если вы пытаетесь сэкономить за счет принятия на себя рисков, рано или поздно за это придется заплатить.
VIII. Как определить минимально допустимую цену на отливки
Мой ответ — это не конкретная цифра стоимости за тонну.
Минимально допустимая цена отливки — это наименьшая общая стоимость, при которой компания может выполнить все обязательства, касающиеся чертежей, материалов, технологических процессов, контроля качества и доставки, сохраняя при этом жизнеспособность для долгосрочного производства.
Ключевой фактор здесь — именно «долгосрочная перспектива».
Согласие на меньшую прибыль при выпуске первой партии ради привлечения клиента, принятие заказа по цене на уровне себестоимости (покрывающей лишь переменные затраты) во время простоя оборудования или частичное покрытие расходов на создание прототипа нового изделия — все это вполне обоснованные бизнес-решения.
Однако, если низкая цена поддерживается лишь за счет постоянных задержек платежей поставщикам, отказа от технического обслуживания оборудования, сокращения объема необходимых проверок или пренебрежения контролем технологических процессов, то это не что иное, как перекладывание сегодняшних недополученных доходов на завтрашние показатели качества и денежные потоки.
В следующий раз, когда вы будете закупать отливки, советую заменить вопрос «Какова самая низкая цена?» на более полезный:
«За счет чего вам удается обеспечить такую цену?»
Если поставщик может четко объяснить разницу в стоимости, низкая цена заслуживает уважения. Если же ни одна из сторон не может точно сказать, откуда берется экономия, стоит остановиться и пересмотреть соответствующие процессы и зоны ответственности.
Некоторые издержки просто не отражаются в первоначальном коммерческом предложении; они проявляются позже в виде затрат на переделку, жалоб клиентов, простоев производственных линий и требований о возмещении ущерба.
В заключение
В сфере производства проще всего рассчитать цену закупки, а сложнее всего — оценить последующие издержки, вызванные этой низкой ценой. Если цена на отливку снижается с 9800 до 9200 юаней, покупатель сразу видит экономию в 600 юаней. Однако многие компании забывают учесть в первоначальном сравнении цен такие факторы, как рост процента брака на 1%, задержка поставки на три дня, необходимость утилизации детали после механической обработки или затраты времени инженера по качеству, который целую неделю решает возникшие проблемы.
Безусловно, цены на литье можно снижать. Но каждое такое снижение должно вызывать закономерный вопрос:
Мы избавляемся от лишних издержек или экономим на обеспечении качества?
Если экономия достигается за счет устранения брака, простоев, излишков запасов, снижения затрат на оснастку и отказа от многократных пробных запусков, то я поддерживаю дальнейшее снижение цен. Но если экономия идет в ущерб материалам, производственным процессам, испытаниям или безопасности, это равносильно накоплению долга, который кому-то и когда-то все равно придется оплачивать.
В завершение хочу задать вопрос, ответы на который могут существенно различаться у владельцев бизнеса, специалистов по закупкам, технических специалистов и сотрудников отдела контроля качества:
При наличии абсолютно одинаковых чертежей и технических требований к качеству один литейный завод предлагает цену 9000 юаней за тонну, а другой — 7500 юаней за тонну. Какова будет ваша первая реакция?
A: Если можно сделать за 7500, значит, цена 9000 подразумевает чрезмерную прибыль.
B: Сначала нужно выяснить, из чего именно складывается эта разница в 1500 юаней.
C: Главное, чтобы продукция прошла приемку, а издержки — это забота поставщика.
D: Столь значительная разница в цене сама по себе является тревожным сигналом.
Пожалуйста, укажите в комментариях свою должность и тип отливок, с которыми вы работаете. Мне интересно узнать, насколько по-разному владельцы бизнеса, специалисты по закупкам, технические эксперты и специалисты по качеству оценивают эту разницу в 1500 юаней. Примечание: Приведенные в статье сведения о расценках литейных предприятий, снижении закупочных затрат и применении технологии 3D-печати песчаных форм основаны на профессиональных наблюдениях автора, сделанных в ходе работы над конкретными проектами, и не представляют собой всестороннего анализа затрат в масштабах всей отрасли. Ни первичные проверки качества, ни специальные мероприятия по выявлению некачественной и дешевой продукции не были направлены непосредственно на литейную отрасль; содержащаяся в тексте информация не подразумевает причастности какой-либо конкретной компании к незаконной деятельности или проблемам с качеством продукции.
Эксперт литейной отрасли: от печати к литью — взгляд на заводы, технологии и бизнес.