Литьё по средне-температурному воску: цена и заводы на заказ
2026-09-23
- Почему именно средний температурный диапазон? Честный разбор технологии
- Рынок услуг в России: кто делает это качественно в 2025 году?
- Ценообразование: из чего складывается стоимость заказа
- Технические требования: как подготовить ТЗ, чтобы вас поняли правильно
- Альтернативы: когда воск больше не нужен?
- Как проверить завод перед заключением договора: чек-лист
- Прогноз и выводы: что ждать от рынка в ближайший год
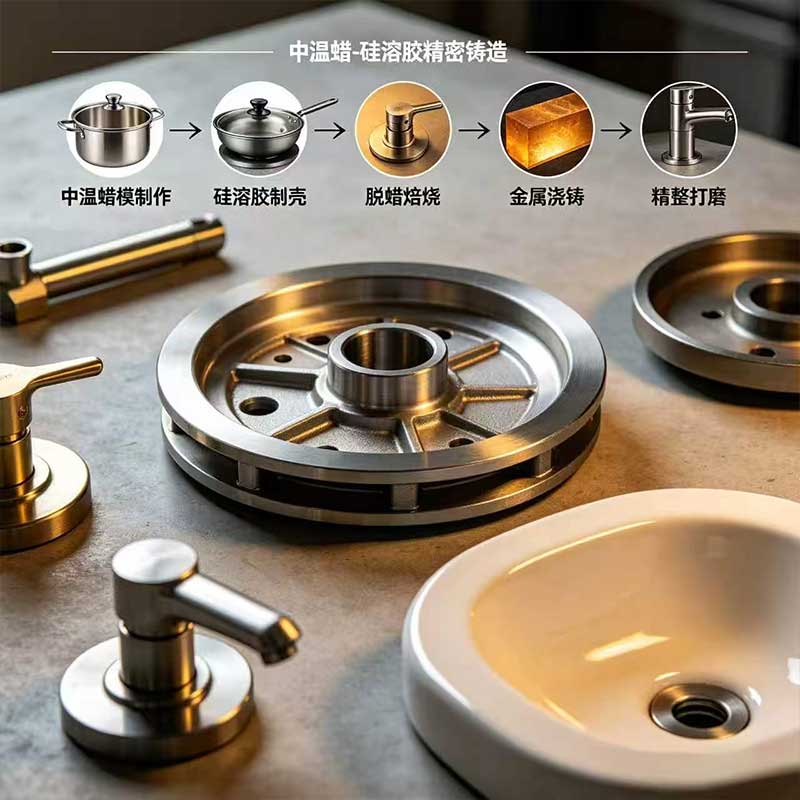
Литьё по средне-температурному воску: цена и заводы на заказ — это не просто технический запрос, а больная тема для каждого технолога, который устал от брака в виде «раковин» и трещин на сложных ювелирных или инженерных деталях. В 2025 году рынок литейных услуг в России переживает странный парадокс: с одной стороны, дефицит качественного импортного модельного состава вынуждает искать локальные альтернативы, с другой — цены на услуги литья взлетели из-за удорожания энергоносителей и логистики. Если вы читаете этот материал, значит, вы уже столкнулись с тем, что стандартный низкотемпературный воск не дает нужной точности, а высокотемпературные керамические формы слишком дороги для вашей серии. Давайте разберемся без маркетинговой шелухи: где реально можно заказать литьё по средне-температурному воску в РФ, сколько это стоит на самом деле и почему 80% заявок отвергаются заводами еще на этапе чертежа.
Почему именно средний температурный диапазон? Честный разбор технологии
Давайте сразу отбросим академические определения. Среднетемпературный воск (обычно плавящийся в диапазоне 60–85°C) — это «золотая середина» между дешевизной и качеством. Низкотемпературные составы (до 50°C) хороши для простых форм, но они мягкие. Любое неосторожное движение при сборке модели приводит к вмятинам, которые потом превращаются в дефекты на металле. Высокотемпературные же требуют дорогого оборудования для выплавки и создают колоссальное термическое напряжение в керамической оболочке.
Средний класс решает проблему жесткости модели. Такая wax-модель держит геометрию, позволяет делать тончайшие стенки (до 0,3 мм в ювелирке) и сложные внутренние каналы (в инженерии). Но есть нюанс, о котором молчат менеджеры литейных цехов. Процесс удаления такого воска критически зависит от скорости нагрева печи. Если завод использует старые печи с неравномерным прогревом, воск не вытечет, а вскипит внутри формы. Результат? Разрыв керамики. И виноваты будете вы, хотя проблема в оборудовании исполнителя.
В условиях российских реалий 2025–2026 годов, когда доступ к премиальным европейским воскам (например, от немецких или итальянских брендов) ограничен или осуществляется через долгую цепочку посредников, многие заводы перешли на китайские аналоги или отечественные разработки. Качество их нестабильно. Поэтому выбор завода должен базироваться не на красивой картинке сайта, а на наличии у них системы контроля качества самого модельного состава.
Где скрывается главная опасность: «эффект памяти» воска
Мало кто обращает на это внимание, но среднетемпературные воски обладают выраженной «памятью». Если модель хранилась при неправильной температуре или подвергалась механическому напряжению при извлечении из матрицы, она может медленно деформироваться даже после охлаждения. Через неделю после изготовления модели размеры могут «уплыть» на 0,1–0,2 мм. Для ювелирного дела это катастрофа, для промышленного литья турбинных лопаток — тоже. Требуйте у подрядчика информацию о том, как долго они хранят готовые восковки перед отправкой в формовку. Идеальный срок — не более 24–48 часов.
Рынок услуг в России: кто делает это качественно в 2025 году?
Поиск исполнителя по запросу «литьё по выплавляемым моделям» в Яндексе выдаст вам сотни результатов. Но 90% из них — это либо перекупщики, либо мелкие мастерские, не способные держать стабильность партии. Мы проанализировали открытый рынок и отзывы профессионалов, чтобы выделить ключевые сегменты производителей.
Крупные промышленные гиганты (уровня ОДК или Росатома) редко берутся за мелкие заказы на среднетемпературном воске, если речь не идет о стратегических компонентах. Их интересуют серии от 1000 штук. Ваш целевой сегмент — это специализированные литейные хабы среднего размера, расположенные в промышленных кластерах Москвы, Санкт-Петербурга, Екатеринбурга и Новосибирска.
Обратите внимание на следующие факторы при выборе завода:
- Наличие собственного модельного участка. Если завод покупает готовые восковки на стороне, контроль качества невозможен. Вам нужно предприятие, которое само печатает или льет модели.
- Парк печей для выплавки. Ищите упоминание о печах с программируемым циклом нагрева (девоксация). Старые «камельки» не подходят для сложной геометрии на среднем воске.
- Работа с 3D-печатью. В 2025 году гибридный подход (3D-печать фотополимером, заменяющим воск, или печать прямой формы) становится стандартом. Заводы, игнорирующие аддитивные технологии, быстро теряют квалификацию в сложном литье.
Не стесняйтесь спрашивать про сертификаты на используемый воск. Если вам отвечают уклончиво («у нас свой секретный состав»), бегите. Это гарантия нестабильной усадки и непредсказуемого процента брака.
Ценообразование: из чего складывается стоимость заказа
Вопрос «сколько стоит?» не имеет однозначного ответа, потому что в литье по выплавляемым моделям вы платите не за грамм металла, а за сложность подготовки производства. Давайте разберем структуру цены, чтобы вас не обманули.
| Статья расходов | Влияние на цену | Комментарий эксперта |
|---|---|---|
| Изготовление мастер-модели | Высокое (единоразово) | Если нет 3D-файла, цена растет. Фрезеровка или 3D-печать мастер-модели может стоить от 5 000 до 50 000 руб. в зависимости от сложности. |
| Изготовление рабочей оснастки (металл. форма) | Среднее/Высокое | Для литья воска нужна алюминиевая или стальная форма. Цена от 15 000 руб. за простую деталь. Срок службы — до 10 000 впрысков. |
| Подготовка моделей (сборка на дерево) | Низкое (за операцию) | Ручной труд. Чем сложнее дерево, тем дороже. Автоматизация этого процесса в РФ развита слабо. |
| Формовка и выплавка (девоксация) | Среднее | Здесь кроется основная энергоемкость. Среднетемпературный воск требует больше времени на печь, чем низкотемпературный. |
| Литье металла и галтовка | Зависит от металла | Цена металла + работа. Бронза дешевле золота, сталь дороже алюминия в обработке. |
Ориентировочные цены на рынке РФ в 2025 году:
- Простое литье (украшения, мелкая фурнитура): от 300 до 800 рублей за граммовое изделие (без учета стоимости металла заказчика).
- Инженерное литье (корпуса, импеллеры): от 1 500 до 5 000 рублей за единицу, в зависимости от требований к точности (классы точности 4–5).
- Сложное художественное литье: индивидуально, часто превышает 10 000 рублей за модель из-за ручной доводки.
Важно: многие заводы называют цену «под ключ», но забывают включить стоимость термообработки или дефектоскопии. Всегда уточняйте, входит ли в цену контроль рентгеном или УЗК (ультразвуковым контролем), если деталь ответственная.
Скрытые платежи, о которых лучше знать заранее
Часто клиент видит привлекательную цену за литье, но потом получает счет за «доработку литниковой системы» или «повторную формовку из-за брака воска». Требуйте фиксированную смету. Нормальный процент брака на этапе восковки и формовки должен лежать в пределах 5–7%. Все, что выше, оплачивается исполнителем, а не вами. Если вам предлагают переплачивать за каждый брак — это не партнерство, это эксплуатация.
Технические требования: как подготовить ТЗ, чтобы вас поняли правильно
Большинство конфликтов между заказчиком и литейным заводом происходит из-за некорректного технического задания. Вы не можете просто прислать картинку из интернета и сказать «хочу такое». Для литья по средне-температурному воску требуется строгая подготовка.
Во-первых, учтите усадку. Разные марки воска имеют разную линейную усадку (обычно 0,6–1,2%). Металл также дает усадку при остывании. Завод должен сам компенсировать эти значения в 3D-модели. Если вы предоставляете свою CAD-модель, обязательно укажите, что она «чистая», без припусков на усадку, либо согласуйте коэффициент масштабирования.
Во-вторых, толщина стенок. Для среднетемпературного воска минимальная рекомендуемая толщина стенки для стали — 1,5–2 мм, для бронзы — 0,8–1 мм. Попытка отлить стальную деталь со стенкой 0,5 мм по такой технологии приведет к непроливам. Воск просто не выдержит давления металла или разрушится при выплавке.
В-третьих, литниковая система. Не навязывайте заводу свое видение расположения литников. Технологи видят картину заполнения формы лучше вас. Плохо рассчитанная литниковая система — это гарантия газовых раковин. Доверьтесь их симуляции гидродинамики (если они её проводят).
Альтернативы: когда воск больше не нужен?
Было бы нечестно не упомянуть тренд 2025 года — прямую 3D-печать песчаными формами или использование выжигаемых фотополимеров. Технология DLP/LCD печати смолами, которые полностью выгорают без зольного остатка, активно вытесняет воск в прототипировании.
Плюсы смолы перед воском:
- Нет необходимости изготавливать дорогую металлическую форму для впрыска воска.
- Можно получить геометрию, невозможную для литья воска (поднутрения, замкнутые полости).
- Скорость получения первой партии: 2–3 дня против 2–3 недель на изготовление оснастки.
Минусы:
- Шероховатость поверхности выше, чем у восковки.
- Стоимость материала для печати выше, чем у воска, при крупных сериях.
Если ваша серия меньше 50 штук, серьезно рассмотрите предложение заводов, работающих по технологии «3D-печать + литье». Это может сэкономить вам до 40% бюджета на старте проекта.
Как проверить завод перед заключением договора: чек-лист
Прежде чем переводить предоплату, задайте менеджеру или главному технологу три вопроса. Их ответы скажут вам больше, чем любой сертификат ISO.
- «Какой именно бренд воска вы используете и какова его температура плавления?» Если ответ «секрет» или «обычный», риск брака высок. Хороший ответ: «Мы используем состав X с температурой 70°C, вот паспорт качества».
- «Как вы контролируете качество керамической оболочки?» Должны упомянуть контроль вязкости шликера, время сушки и температуру прокалки. Хаотичные ответы говорят об отсутствии техпроцесса.
- «Что вы делаете с браком?» Вас должны четко информировать о процедуре рекламации. Есть ли у них внутренний аудит причин брака?
Также попросите показать примеры работ, похожих на вашу задачу. Не общие фото блестящих деталей, а именно сложные узлы. Обратите внимание на качество поверхности в труднодоступных местах.
Прогноз и выводы: что ждать от рынка в ближайший год
Рынок литья по выплавляемым моделям в России будет консолидироваться. Мелкие гаражные производства уйдут в тень или закроются из-за роста цен на материалы и энергоносители. Выживут те, кто инвестирует в автоматизацию контроля качества и собственные лаборатории материаловедения.
Для заказчика это означает два things. Первое: найти дешевого исполнителя станет сложнее. Второе: качество услуг у оставшихся игроков вырастет. Литьё по средне-температурному воску останется незаменимым для средних и крупных серий, где важна высокая точность и чистота поверхности.
Не бойтесь требовать прозрачности. Современное литейное производство — это не магия и не кузнечное ремесло прошлого века. Это высокотехнологичный процесс, управляемый цифрами и физикой. Если завод не может объяснить вам процесс на языке параметров, а только на языке «мы так всегда делали», ищите другого партнера. Экономия на этапе выбора исполнителя почти всегда оборачивается двойными затратами на переделку и простой вашего производства.
Помните: идеальная деталь получается не в печи, а на этапе проектирования и подготовки модели. Уделите 80% времени именно этому этапу, и литьё пройдет как по маслу. Буквально.